

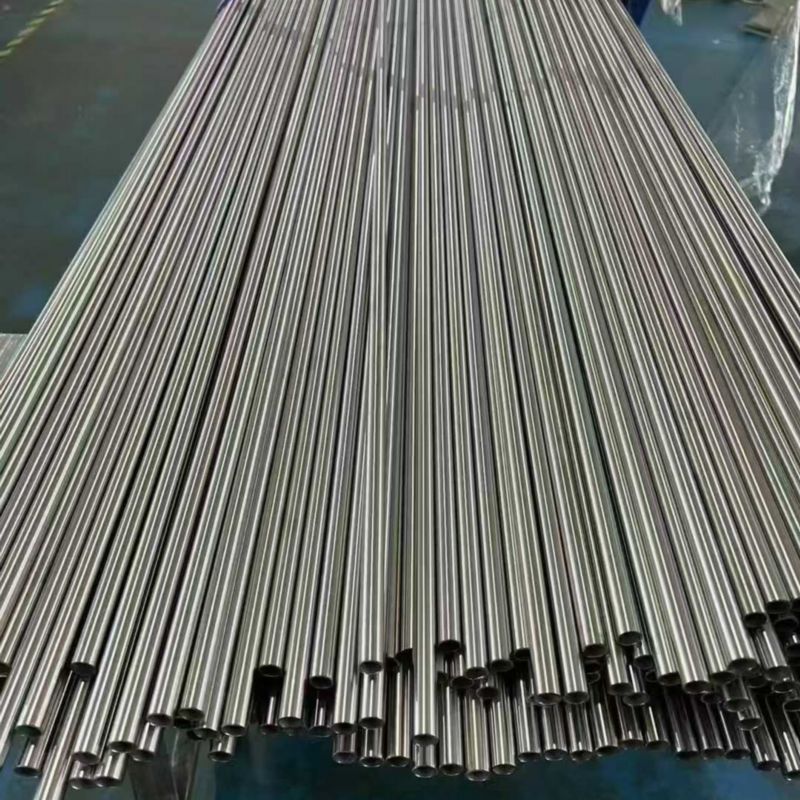
Характеристики продуктів

Виняткова стійкість до точкової та щілинної корозії (перевага основної частини)
Однією з основних переваг S32750 є його надзвичайно висока стійкість до точкової та щілинної корозії. Синергічний ефект високого вмісту хрому (24-26%), високого вмісту молібдену (3,0-5,0%) і високого вмісту азоту (0,24-0,32%) призводить до значення PREN більше або дорівнює 40, значно вище, ніж у 316L (≈ 25) і 2205 (≈ 34-36). У суворих середовищах, таких як морська вода, хлоридні розчини та кислі хлоридні середовища, S32750 може утворювати винятково стабільну пасивну плівку, яка протистоїть виникненню та поширенню точкової та щілинної корозії. Його критична температура пітінгу (CPT) досягає 45-50 градусів, значно перевищуючи показники 316L і 2205, що дозволяє йому надійно працювати протягом тривалого часу без точкової перфорації в тропічній морській воді та високотемпературних концентрованих розчинах хлориду. Ця характеристика робить його ідеальним вибором матеріалу для екстремальних корозійних середовищ, таких як морські платформи, опріснення морської води та видобуток нафти та газу.

Чудова стійкість до хлоридного корозійного розтріскування
Дуплексна структура S32750 забезпечує властиву стійкість до хлорид-індукованого корозійного розтріскування (SCC). Звичайні аустенітні нержавіючі сталі дуже сприйнятливі до міжкристалітної SCC у хлорид{3}}вмісних водних розчинах вище 60 градусів, тоді як S32750 демонструє значно кращу стійкість до SCC аустенітних нержавіючих сталей навіть у високій-температурі хлоридної води понад 100 градусів. Ця властивість робить його ідеальним вибором матеріалу для застосувань, де співіснують хлориди, високі температури та стрес, наприклад, морські платформи, обладнання для переробки нафти та газу та хімічні заводи. Сплав також відповідає стандарту NACE MR0175/ISO 15156, що робить його придатним для кислих нафтових і газових середовищ, що містять сірководень.

Висока міцність поєднується з хорошою пластичністю
Межа текучості S32750 (більше або дорівнює 550 МПа) приблизно в 2,5 рази більша, ніж у 316L, з межею міцності на розрив більше або дорівнює 800 МПа та подовженням більше або дорівнює 15%. Рівень її міцності порівнянний або навіть перевищує рівень міцності деяких низько-легованих сталей, тоді як її пластичність значно перевершує показники феритної нержавіючої сталі. При еквівалентній конструктивній міцності S32750 може досягти значного зменшення товщини стінок і полегшення конструкції, тим самим істотно знижуючи витрати на матеріал і виробництво.

Хороша продуктивність зварювання
S32750 демонструє хороші зварювальні властивості. Порівняно з дуплексними нержавіючими сталями першого-покоління, супердуплексні сталі третього-покоління мають підвищену чутливість до термічних циклів зварювання, але все ще можуть досягти високої-якісності зварювання завдяки суворому контролю процесу. Для з’єднання можна використовувати різні методи зварювання, такі як TIG, MIG, SMAW і SAW. Під час зварювання необхідний суворий контроль надходження тепла (рекомендовано 0,5-2,5 кДж/мм) і температури між проходами (зазвичай менше або дорівнює 100-150 градусам), щоб запобігти випаданню шкідливих інтерметалічних фаз (таких як сигма-фаза). Термічна обробка після зварювання зазвичай не потрібна, але для відновлення стійкості до корозії рекомендується травлення або пасивація. Рекомендується відповідний наповнювач, такий як ER2594, щоб гарантувати, що зварний шов утворює мікроструктуру фериту приблизно на 30-50%.
Хороші властивості гарячої та холодної обробки
S32750 демонструє чудові властивості гарячої обробки та може бути сформований за допомогою гарячого кування, гарячої прокатки, гарячої екструзії та інших процесів гарячої обробки в діапазоні температур 950-1250 градусів. Оптимальний температурний інтервал гарячої роботи становить 1000-1150 градусів. Після гарячої обробки необхідна обробка розчином (приблизно 1050-1125 градусів) для досягнення найкращої дуплексної мікроструктури та механічних властивостей. Продуктивність холодної обробки цього сплаву є кращою, ніж у феритних нержавіючих сталей, що дозволяє виконувати холодне згинання, холодну прокатку, штампування та інші операції формування. Однак його схильність до зміцнення вища, ніж у аустенітних нержавіючих сталей. Рекомендується проводити проміжний відпал, коли холодна деформація перевищує 5-10%.
Технічні характеристики
Хімічний склад (ASTM A240 / UNS S32750)
|
елемент |
Стандартні вимоги |
Примітки |
|
кр |
24.0 - 26.0% |
Основні елементи, які утворюють щільну пасивуючу плівку для забезпечення стійкості до корозії; феритоутворюючі-елементи |
|
Ni |
6.0 - 8.0% |
Елементи, що стабілізують аустеніт, сприяють утворенню дуплексної мікроструктури та підвищують в'язкість. |
|
пн |
3.0 - 5.0% |
Підвищує стійкість до точкової та щілинної корозії приблизно втричі, ніж у хрому |
|
N |
0.24 - 0.32% |
Міцні{0}}утворюючі елементи аустеніту, зміцнення твердого розчину, значно покращують стійкість до точкової корозії та межу текучості |
|
Мн |
Менше або дорівнює 1,2% |
Розкислювач, додається в невеликих кількостях |
|
Si |
Менше або дорівнює 0,80% |
Розкислювач, строго контрольований |
|
C |
Менше або дорівнює 0,030% |
Суворо контролюйте, щоб випадання карбідів не погіршувало стійкість до корозії |
|
P |
Менше або дорівнює 0,035% |
Домішки елементів, строго контрольовані |
|
S |
Менше або дорівнює 0,020% |
Елементи домішок суворо контролюються для запобігання гарячої крихкості |
|
Fe |
Залишок кількості (≈ 60%) |
Матричний елемент |
Фізичні властивості
|
Власність |
Значення/діапазон |
Умови тестування |
|
Щільність |
7,80 г/см³ |
Кімнатна температура (20 градусів) |
|
Температура плавлення |
1300 - 1400 ступінь |
- |
|
Теплопровідність |
≈ 16 W/(m·K) |
Кімнатна температура |
|
Коефіцієнт теплового розширення (20-100 градусів) |
≈ 12.0 × 10⁻⁶ /K |
Нижче аустенітної нержавіючої сталі |
|
Питомий опір |
≈ 0.85 μΩ·m |
Кімнатна температура |
|
Модуль пружності (модуль Юнга) |
190 - 200 ГПа |
Кімнатна температура |
|
Коефіцієнт Пуассона |
0.25 - 0.29 |
Кімнатна температура |
|
магнетизм |
Феромагнетизм |
Дуплексна структура є магнітною |
Механічні властивості (стан відпалу в розчині, типове значення, ASTM A240)
|
Власність |
Типове значення |
Специфікація |
|
Міцність на розрив |
Більше або дорівнює 800 МПа |
ASTM A240 |
|
Межа текучості (зсув 0,2%) |
Більше або дорівнює 550 МПа |
ASTM A240 |
|
довгість |
Більше або дорівнює 15% |
ASTM A240 |
|
Твердість (бордовий) |
310 HB (максимум) |
- |
Примітка. Межа текучості S32750 приблизно в 2,5 рази більша, ніж у 316L, що дозволяє значно зменшити товщину стінок для досягнення структурного полегшення та оптимізації витрат. Зі значенням PREN, що перевищує або дорівнює 40, це марка з найвищою стійкістю до корозії серед дуплексних нержавіючих сталей.
Порівняння еквівалентного числа опору точці (PREN).
|
Клас матеріалу |
PREN(Cr+3.3Mo+16N) |
Стійкість до хлоридів |
|
S32750 (2507) |
Більше або дорівнює 40 |
Надзвичайно добре |
|
S32205 (2205) |
34 - 36 |
Чудово |
|
S31803 (2205) |
32 - 39 |
Чудово |
|
316L |
≈ 25 |
Загальний |
Стійкість до корозії (типове значення)
|
Середній |
Концентрація |
Температура |
Швидкість корозії |
Рейтинг |
|
Морська вода |
- |
Від кімнатної до високої температури |
Ігнорується |
Надзвичайно добре |
|
Розчин хлориду (солона вода) |
- |
Висока температура |
Ігнорується |
Надзвичайно добре |
|
Азотна кислота (HNO₃) |
Менше або дорівнює 40% |
Кімнатна температура |
<0.05 |
Чудово |
|
Сірчана кислота (H₂SO₄) |
Менше або дорівнює 40% |
Кімнатна температура |
<0.1 |
Чудово |
|
Соляна кислота (HCl) |
Низька концентрація |
Кімнатна температура |
<0.1 |
добре |
|
Гідроксид натрію (NaOH) |
- |
Кімнатна температура |
Ігнорується |
Чудово |
|
Органічні кислоти (такі як оцтова кислота, лимонна кислота тощо) |
- |
Кімнатна температура |
Ігнорується |
Чудово |
|
Вологий хлор |
- |
Кімнатна температура |
Ігнорується |
Чудово |
Примітка. Корозійна стійкість S32750 значно перевершує корозійну стійкість 316L і 2205 у більшості середовищ. Він демонструє чудову стійкість до корозійного розтріскування під напругою (SCC) у хлорид-містких середовищах, але його корозійна стійкість обмежена у сильно відновлювальних середовищах, таких як високо-температурна концентрована соляна кислота, фтористоводнева кислота та концентрована сірчана кислота. У середовищі, що містить -водень, дуплексна нержавіюча сталь чутлива до водневої крихкості та потребує ретельної оцінки.
Висока-температурна ефективність
S32750 зберігає високу міцність при помірних температурах:
|
Температура |
Міцність на розрив (МПа) |
Коефіцієнт збереження продуктивності |
|
Кімнатна температура (20 градусів) |
Більше або дорівнює 800 |
100% |
|
200 градусів |
≈ 720 |
Більше або дорівнює 90% |
|
300 градусів |
≈ 650 |
Більше або дорівнює 81% |
Тривала -термічна стабільність і мікроструктурна стабільність:
S32750 демонструє хорошу мікроструктурну стабільність під час експлуатації при температурах, менших або рівних 300 градусам протягом тривалого часу.
Примітка:
Тривалий вплив температур від 300-500 градусів може призвести до крихкості 475 градусів (розкладання феритової фази по спині), що призводить до зниження міцності. Тому тривале використання в цьому діапазоні температур не рекомендується.
Тривала дія в діапазоні 600-900 градусів може призвести до виділення сигма-фази (інтерметалічної сполуки), що значно знижує корозійну стійкість і міцність. Обробка розчину повинна швидко проходити через цей діапазон температур.
S32750 більш чутливий до виділення шкідливої фази, ніж 2205, тому вимагає суворого контролю швидкості охолодження під час термічної обробки та зварювання, щоб швидко проходити через чутливий діапазон температур.
Антиоксидантна ефективність:
S32750 може утворювати захисний оксидний шар нижче 800 градусів, пропонуючи кращі антиоксидантні властивості, ніж аустенітні нержавіючі сталі. Для довготривалої-експлуатації при вищих температурах рекомендується оцінити приріст ваги внаслідок окислення.
Система термічної обробки
Термічна обробка S32750 має вирішальний вплив на кінцеву мікроструктуру та властивості з такими загальними характеристиками:
1. Обробка розчину (для отримання оптимальної дуплексної мікроструктури та комплексних властивостей):
Нагрійте до 1050-1125 градусів, витримайте достатній час (приблизно 2-4 хвилини на дюйм товщини), потім загартуйте водою або швидко охолодіть на повітрі. Це призводить до ідеальної дуплексної мікроструктури приблизно 50% фериту + 50% аустеніту та оптимальної стійкості до корозії.
Термічна обробка для зняття напруги (після зварювання/холодної обробки):
Нагрійте до 650-750 градусів, витримайте 1-2 години, потім охолодіть на повітрі. Використовується для усунення залишкових напруг. Однак зауважте, що в цьому діапазоні температур може відбуватися випадання сигма-фази; рекомендується ретельно оцінити вплив на корозійну стійкість.
Примітка:
Термічна обробка повинна швидко проходити через чутливий діапазон температур 600-900 градусів, щоб уникнути випадання фази σ і фази χ.
The solution treatment temperature should not be too high (>1125 градусів), інакше вміст фериту буде надмірним, що вплине на міцність і стійкість до корозії.
Для видалення поверхневого окалини після термічної обробки рекомендується провести травлення або пасивацію
Ефективність зварювання та ключові моменти процесу
S32750 має хороші зварювальні властивості, але потрібен більш суворий контроль параметрів процесу:
Рекомендовані способи зварювання:
TIG (GTAW), MIG (GMAW), SMAW, SAW, FCAW.
2. Контроль надходження тепла:
Рекомендується підтримувати підведення тепла 0,5-2,5 кДж/мм і температуру між проходами менше або дорівнює 100-150 градусам, щоб запобігти укрупненню зерна та випаданню шкідливих фаз у зоні термічного впливу. У порівнянні з 2205, S32750 більш чутливий до нагріву і вимагає суворого контролю.
3. Захисний газ:
Рекомендується використовувати змішаний газ Ar + 1-2% N₂, який може підвищити вміст аустеніту в металі зварного шва, тим самим покращуючи міцність і стійкість до корозії зварного шва.
4. Присадний метал:
Рекомендується використовувати наповнювачі з супердуплексної нержавіючої сталі, такі як ER2594 або E2594, які узгоджуються з основним металом або над{2}}збігаються з ним, щоб гарантувати, що корозійна стійкість зварного шва не нижча, ніж у основного металу.
5. Обробка після-зварювання:
Рекомендується провести травлення або пасивацію, щоб відновити корозійну стійкість зони термічного -впливу та усунути знебарвлення в результаті окислення. Травлення ефективніше, ніж механічне очищення, для видалення шарів, збіднених-хромом.
Порівняння магнітних властивостей і вибір застосування
|
Показники ефективності |
S32750 (2507 супердуплексна нержавіюча сталь) |
316L (Аустенітна нержавіюча сталь) |
S32205 (2205 Дуплекс з нержавіючої сталі) |
|
Межа текучості (МПа) |
Більше або дорівнює 550 |
≈ 220 |
Більше або дорівнює 450 |
|
Міцність на розрив (МПа) |
Більше або дорівнює 800 |
≈ 520 |
Більше або дорівнює 620 |
|
Подовження (%) |
Більше або дорівнює 15 |
Більше або дорівнює 40 |
Більше або дорівнює 25 |
|
PREN (число еквівалента опору точці) |
Більше або дорівнює 40 |
≈ 25 |
34 - 36 |
|
Стійкість до SCC (хлоридів) |
Надзвичайно добре |
Різниця (висока чутливість) |
Чудово |
|
Критична точкова температура (CPT) |
45-50 градусів |
≈ 10 градусів |
≈ 25-35 градусів |
|
магнетизм |
Феромагнетизм |
Не-магнітний |
Феромагнетизм |
|
Теплопровідність |
Вище (≈16 Вт/м·К) |
Нижня (≈14 Вт/м·К) |
Вище (≈15 Вт/м·К) |
|
Ціна |
Вища |
Нижній |
Середній |
|
Пропозиції щодо вибору |
В основному використовується в екстремально корозійних середовищах, таких як високий вміст хлоридів, високі температури та сильні кислоти: морські платформи, опріснення морської води, нафта і газ, а також хімічне обладнання |
В основному використовується в загальних корозійно-стійких середовищах із вимогами до-вільних-хлору, низьких-температур, низької-міцності та не-магнітних властивостей |
Дуплексна нержавіюча-сталь загального призначення з найкращим співвідношенням-вартість і продуктивність, переважно використовується в помірно корозійних середовищах |
Відповідні носії
Розчини морської води та хлоридів:
Відмінна стійкість до точкової корозії, щілинної корозії та корозійного розтріскування під напругою.
Окислювальні кислоти:
Такі як азотна кислота (менше або дорівнює 40%), з чудовою стійкістю до корозії.
Кислоти відновники середньої концентрації:
Наприклад, сірчана кислота (менше або дорівнює 40%).
Органічні кислоти:
Оцтова кислота, лимонна кислота, мурашина кислота та ін.
5. Лужні розчини:
Гідроксид натрію, гідроксид калію та ін.
6. Хлорид-вмісні нафтові та газові середовища:
Середовища для розвідки та переробки нафти та природного газу, що відповідають стандарту NACE MR0175.
7. Високотемпературна-водяна пара (треба враховувати температурні обмеження).
Примітка:
S32750 нестійкий до сильно відновлюючих середовищ, таких як плавикова кислота та висока-температура, висока-концентрація соляної кислоти.
У воднево{0}}вмісних середовищах дуплексна нержавіюча сталь чутлива до водневої крихкості та потребує ретельної оцінки.
Слід уникати умов тривалого -використання, зокрема крихкості під кутом 475 градусів і випадання σ-фази.


S32750 (2507 Super Duplex Stainless Steel) підходить для суворих умов експлуатації з комплексними вимогами до надзвичайно високої міцності, стійкості до хлору та корозії. Рекомендується використовувати в таких сферах:
Поля застосування
-
Нафтова та газова промисловість (основні програми)
● Системи нафто- і газопромислових трубопроводів, збиральні та транспортні трубопроводи, підводні трубопроводи, стояки
● Свердловинний інструмент, гирлове обладнання, арматура, трубна арматура, фланці
● Компоненти сепаратора, теплообмінника, насоса та клапана
● Модулі бурових платформ, протипожежні системи, насоси для підйому морської води
● Обладнання для кислих нафтових і газових середовищ, що відповідає стандарту NACE MR0175 -
Хімічна обробка та нафтохімічна інженерія
● Посудини під тиском, резервуари високого-тиску, реактори
● Теплообмінники, конденсатори, випарники
● Трубопровідна система для транспортування корозійних середовищ (включаючи хлоридні середовища)
● Дистиляційна колона, абсорбційна вежа, сепаратор
● Обладнання для виробництва хлорату -
Інженерія океану та опріснення морської води
● Трубопроводи опріснювальних установок, установки зворотного осмосу (RO) високого{0}}тиску
● Структурні компоненти морської платформи, теплообмінники морської води
● Система суднового водяного баласту, система пожежної води -
Целюлозно-паперова промисловість
● Посудини для пропарювання, обладнання для відбілювання, мийні машини та системи обробки для зберігання -
Електроенергетика
● Система десульфурації димових газів ДДГ, абсорбційна вежа, трубопроводи та канали димових газів
● Трубопровід вторинного контуру охолоджувальної води атомної енергетики
● Геотермальне обладнання для виробництва електроенергії -
Охорона навколишнього середовища та очищення стічних вод
● Система очищення стічних вод, башта скрубера вихлопних газів, обладнання для очищення стічних вод
● Обладнання для обробки димових газів для спалювання відходів -
Механічні та структурні компоненти
● Обертові вали високого-тиску, пресувальні ролики, лопаті, робочі колеса, кріпильні елементи та механічні й конструкційні компоненти для високо-міцних і{2}}стійких до корозії середовищ
● Посудини під тиском, харчове обладнання
Доставка та налаштування
Ми пропонуємо гнучкі та надійні рішення для ланцюга постачання, щоб забезпечити отримання матеріалів S32750 (2507 Super Duplex Stainless Steel), які ідеально відповідають вимогам вашого проекту.
|
Форма |
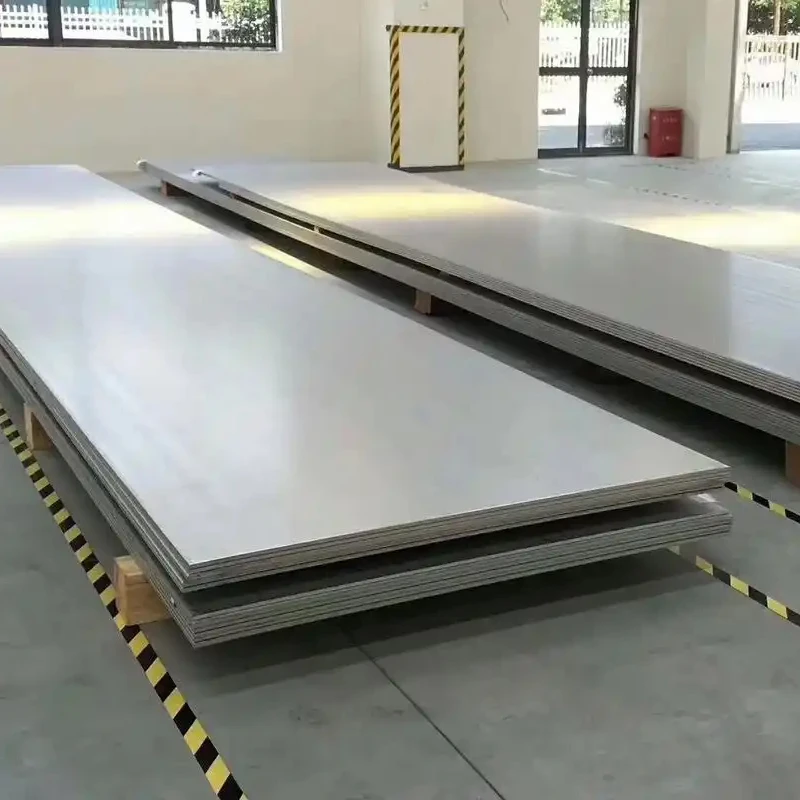
 Лист/Тарілка
|
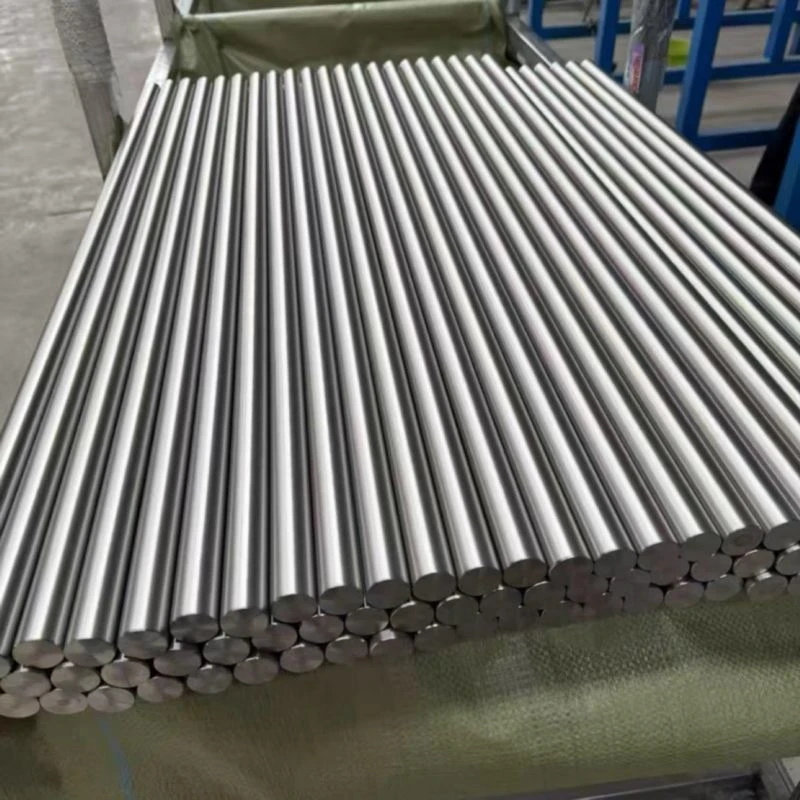
 Штанга/стрижень
|
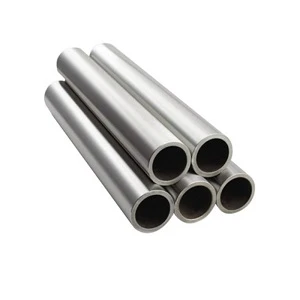 Труба / трубка
|
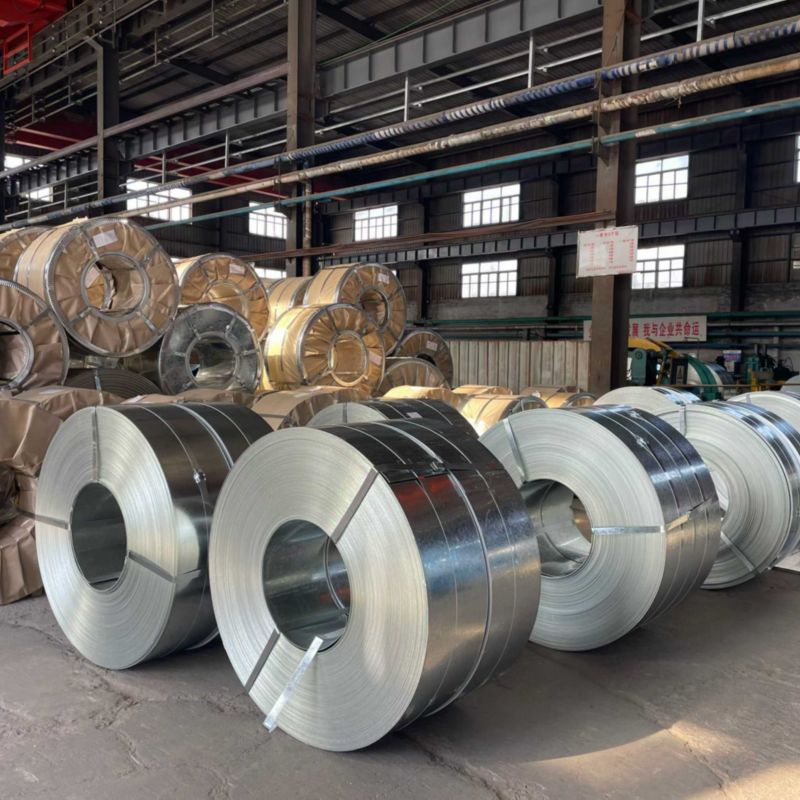
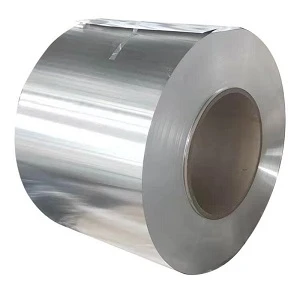 Стрічка/листова котушка
|
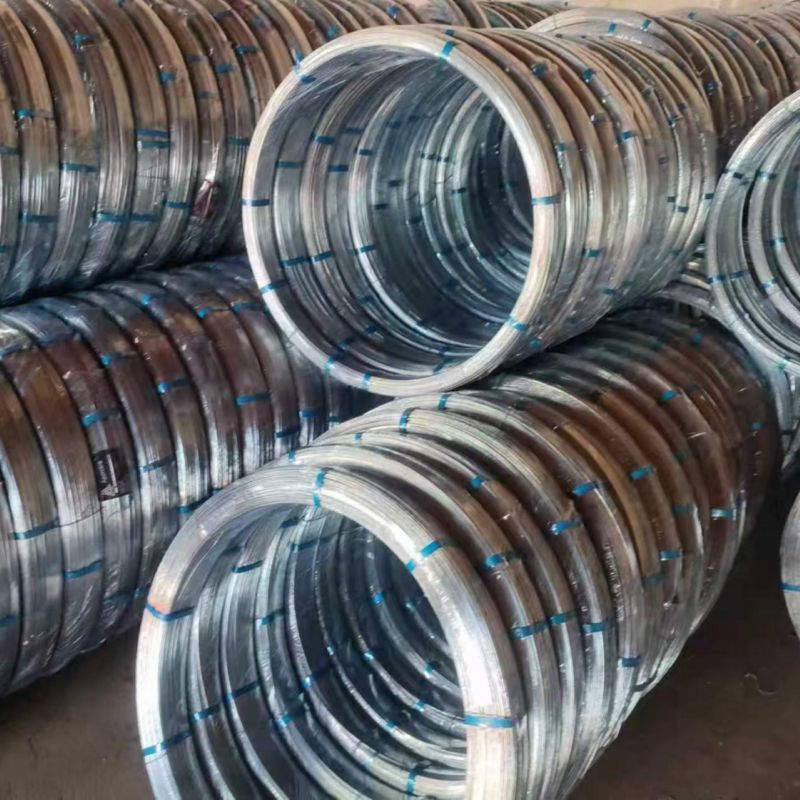
 Дріт/катанка
|
|---|---|---|---|---|---|
|
Звичайний діапазон |
Товщина: 0.5 - 100 мм |
Діаметр Φ6-500мм |
Зовнішній діаметр Φ10-300мм |
Товщина: 0,1 – 3,0 мм |
Діаметр Φ0,5-10мм |
|
Можливість налаштування |
Гаряче{0}} чи холоднокатані- листи, ультра- пластини (від 0,1 мм), штамповані деталі, довжина-різання до заданих розмірів, спеціальна обробка поверхні (травлення, полірування) |
Ковані бруски, гарячекатані бруски, поліровані бруски, фасонні бруски та різні умови термічної обробки (відпал, стабілізація) |
Безшовні труби/зварні труби (відповідає ASTM A789/A790), труби з фіксованою-довжиною, U-труби |
Прецизійні смугові матеріали, рулонний матеріал для штампування, ламінована заготовка, не-стандартна ширина, спеціальна захисна плівка |
Прецизійне волочіння, присадковий дріт для зварювання (ER2594), спеціальна обробка поверхні |
Чому обирають нас? - Надійна інженерна технологія. Надійна доставка.
Ми не просто постачальник, а надійний партнер із матеріалів для вас у Китаї.
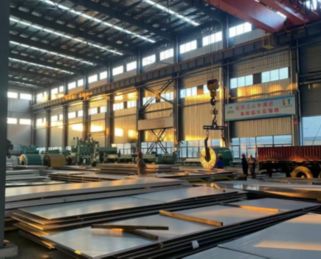
Вертикально інтегроване виробництво
Власне підприємство потужністю 20 000㎡ з 10+ автоматизованими лініями (8000+ тонн на рік). Внутрішній-центр інструментів і штампів забезпечує швидке налаштування та ефективний контроль витрат - без посередницької націнки.
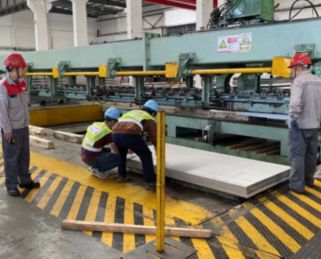
Суворий контроль якості на кожному етапі
Повна відстежуваність у ключових контрольних точках контролю якості протягом усього виробництва. 100% відповідно до стандартів ASTM/ASME, EN та GB. Звіти про випробування матеріалів доступні з кожною відправкою.
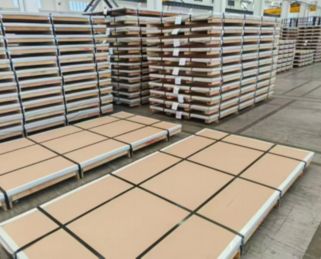
Надійна доставка та експортне пакування
10+ років експорту до Європи, Північної Америки, Південно-Східної Азії та Близького Сходу з водонепроникним і анти{1}}захистом від іржі в поєднанні з гнучкими варіантами доставки гарантує безпечне та-своєчасне надходження.
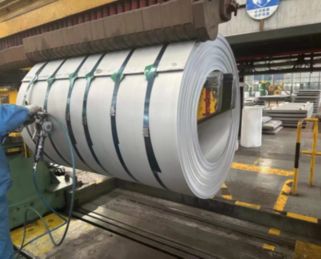
Перевірка зразків перед масовим виробництвом
Ми надаємо безкоштовні зразки для перевірки якості, дозволяючи розміщувати оптові замовлення лише після схвалення. Ми забезпечуємо узгодженість від зразка до масового виробництва за допомогою точного вимірювання розмірів і прозорого виробництва.
FAQ
Q: Які основні переваги S32750 (2507 супер дуплексна нержавіюча сталь)?
З: Яка різниця між S32750 і 316L? Як вибрати?
З: Яка різниця між S32750 і S32205 (2205)? Як вибрати?
Q: Яка максимальна температура використання для S32750?
Q: Яка зварювальна продуктивність S32750?
Популярні Мітки: s32750, Китай s32750 виробники, постачальники, фабрика


